
公司新闻
多工位变距机构:精密自动化产线的核心传动技术
在紧固件、电子、精密五金等大规模自动化生产中,产品往往需要经过送料、定位、加工、检测、分拣等多个工序的连续流转。传统等距输送方式难以适配不同工序间节奏与间距的动态变化,导致产线节拍受限、设备协同困难。
技术前沿
锂电行业
变距模组
在紧固件、电子、精密五金等大规模自动化生产中,产品往往需要经过送料、定位、加工、检测、分拣等多个工序的连续流转。传统等距输送方式难以适配不同工序间节奏与间距的动态变化,导致产线节拍受限、设备协同困难。
半导体制造环境对污染物极度敏感,Class 1级洁净室中每立方英尺≥0.1μm颗粒不得超过1个。传统工业气缸在运行中会产生橡胶磨损微粒、润滑油挥发物及金属碎屑,一旦进入制程将直接导致晶圆报废。同时,晶
在消费电子组装、半导体封测及动力电池生产线上,设备的每一次抓取、压合、点胶,都要求执行单元在提供推力的同时,具备极强的抗偏载能力。传统标准气缸由于活塞杆细长,无法承受侧向力矩,在挂载吸盘或压头时容易产
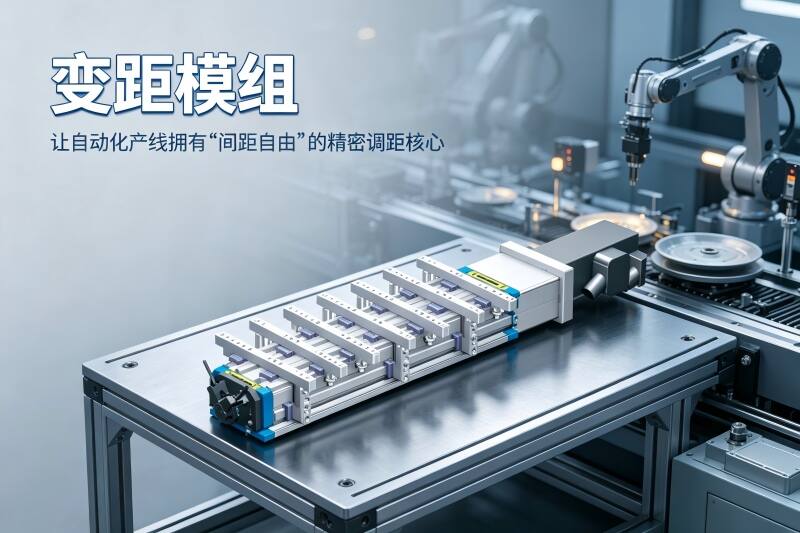
变距模组(同步变距模组 / 同步变距滑台)是一种能按工艺要求自动调整多个工位滑块之间间距的精密直线运动机构。滑块数量不少于 2 个,由主动轴正转 / 反转驱动,各滑块在精密直线导轨上同步直线移动,在一
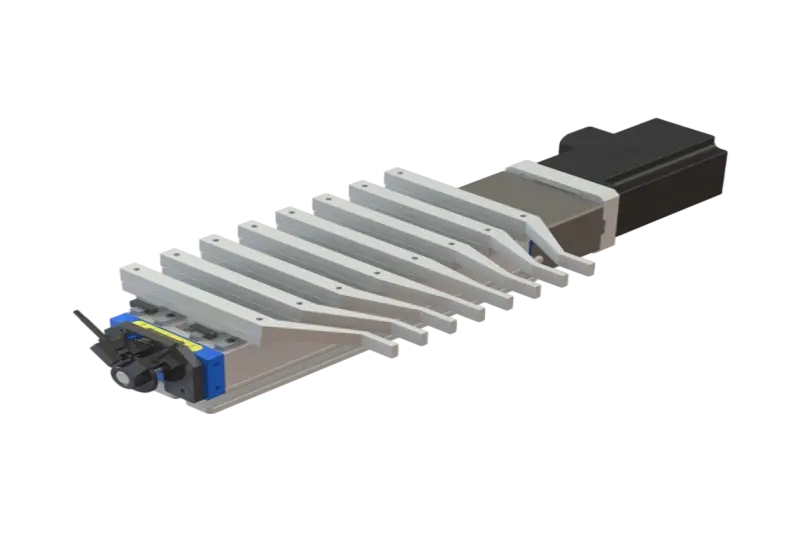
在现代电子组装、半导体封装与新能源汽车电池产线中,多工位同步搬运已成为标准工艺。传统固定间距滑台无法适配不同工位的间距变化,导致设备柔性不足、换线成本高昂。高精度变距滑台(Vari...
.xds-wrap{margin:0 auto;padding:50px 22px}/* 文章头部 */.xds-header{text-align:center;margin-bottom:50px
现代自动化生产的核心瓶颈,往往不是速度跟不上,而是工位间距固定、换款调试麻烦、多工位动作不同步。 传统流水线移栽大多采用固定工位、独立气缸、分体滑台搭配作业。来...
在自动化裁切、薄膜切断、线材剪料、标签剥离、小件冲切工位中,普通气缸精度差、晃动大、回位不稳,容易出现切不断、切偏、毛边、连刀等不良问题。滑台刀片气缸作为裁切专用一体化气动执行元件,将精密滑台导向结构
在智能制造自动化产线中,很多工序的卡顿瓶颈,从来不在于速度不够快,而在于工件间距不匹配、工位间距不统一、分料移载不同步。 传统多工位搬运,大多依靠多个气缸、模组分步动作,分步走位、分
在3C电子、新能源锂电、精密汽配、自动化分拣搬运等高端产线中,多工位同步作业早已成为高效量产的核心方式。传统多工位搬运、抓取、移栽作业长期面临一大行业痛点:物料取料间距、输送间距、工装定位间距互不匹配
在半导体晶圆加工、光刻刻蚀、薄膜沉积、芯片封装、精密检测等高端制程中,普通工业气缸存在发尘量大、摩擦不稳定、密封易析油、定位精度低、排气扰动强等缺陷。常规气动元件运行时易产生磨损颗粒、油污挥发杂质,极
在3C电子组装、锂电新能源、半导体封测、精密自动化分拣流水线中,传统固定间距输送滑台、单工位移栽模组存在明显工艺短板:工件间距固定无法适配多规格产品、人工调距耗时精度差、多工位分步移栽节拍滞后、重复定
服务热线
13686286625