多工位變距模組_東莞市欣達工業自動化有限公司

首頁> 產品中心> 變距滑台> 多工位變距模組

多工位變距模組

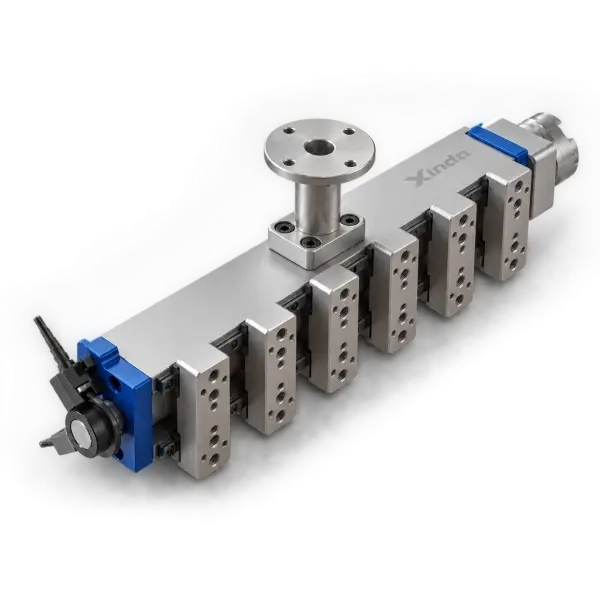
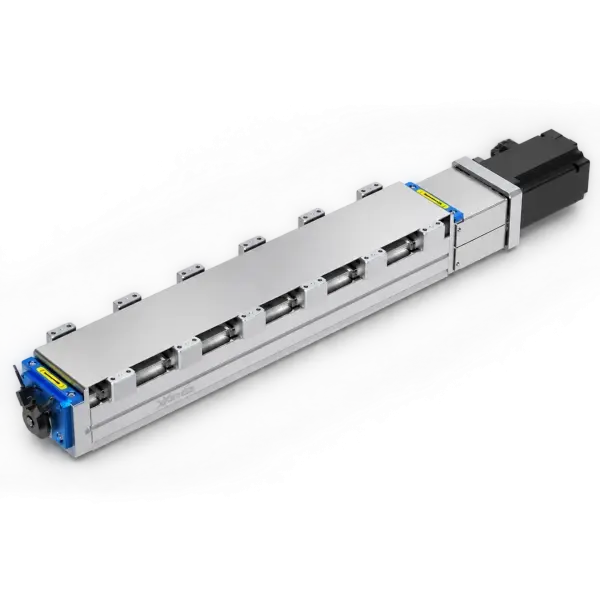
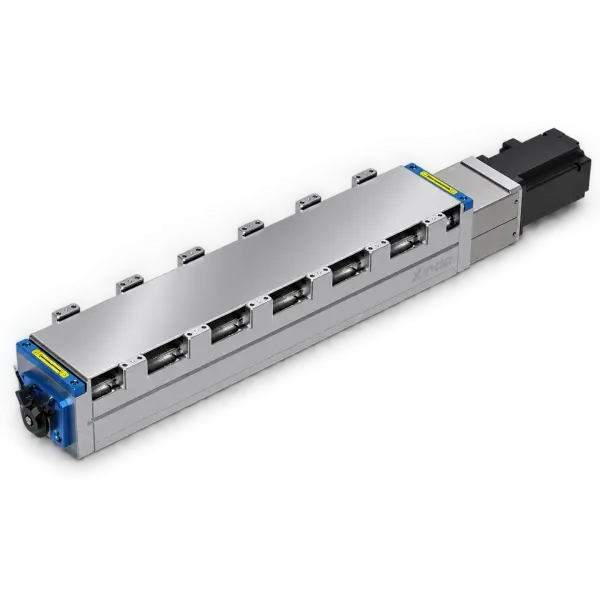
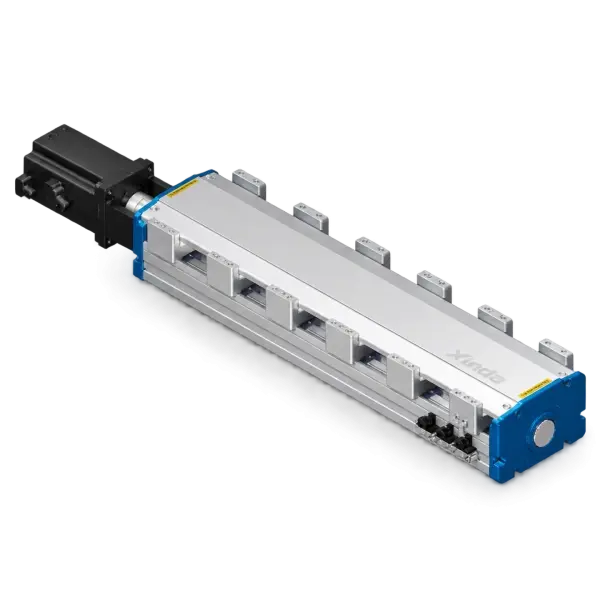
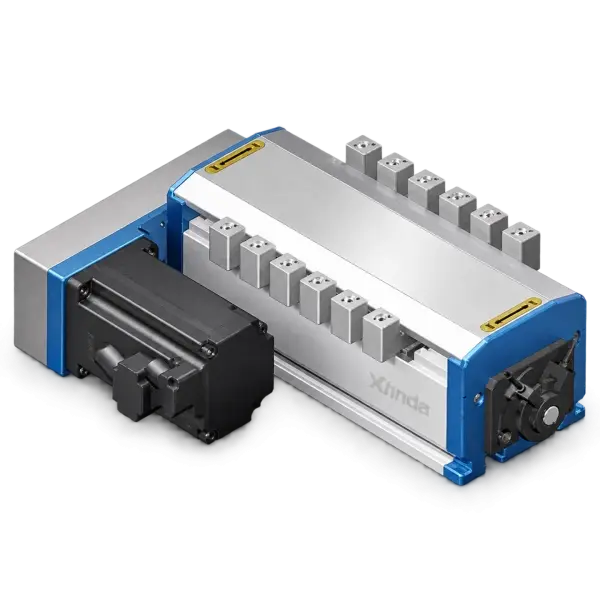
採用變距螺桿傳動 直線導軌導向,用一個動力源驅動全部工位等距同步變換-- 把來料盤間距一次性轉換成目標盤間距,是多工位取放、分選、碼垛工序的核心機構。

它是什麼

什麼是多工位變距模組

在自動化產線上,來料盤(tray 盤、料盒、治具)的工位間距, 往往與目標盤(測試座、包裝盒、組裝位)的間距不一致。 早期方案是用多個獨立氣缸逐個搬運,或者用機器人一個一個抓--節拍慢、成本高、占地大。

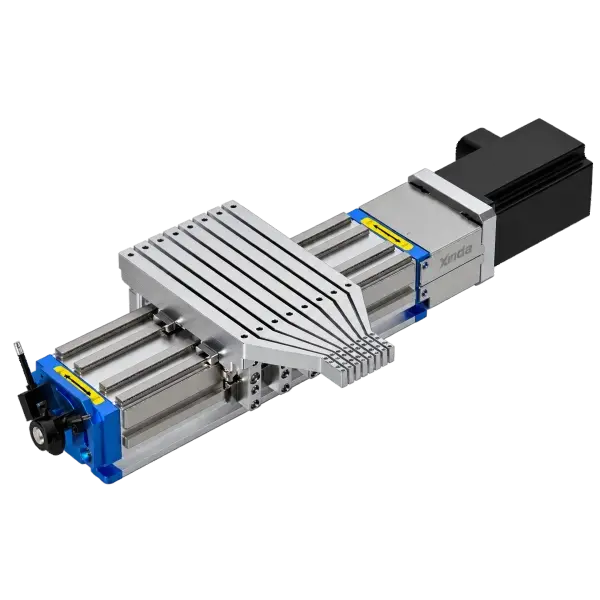
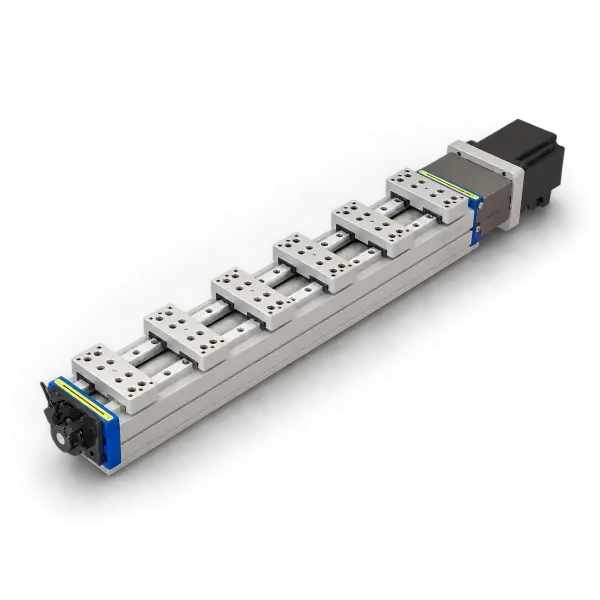
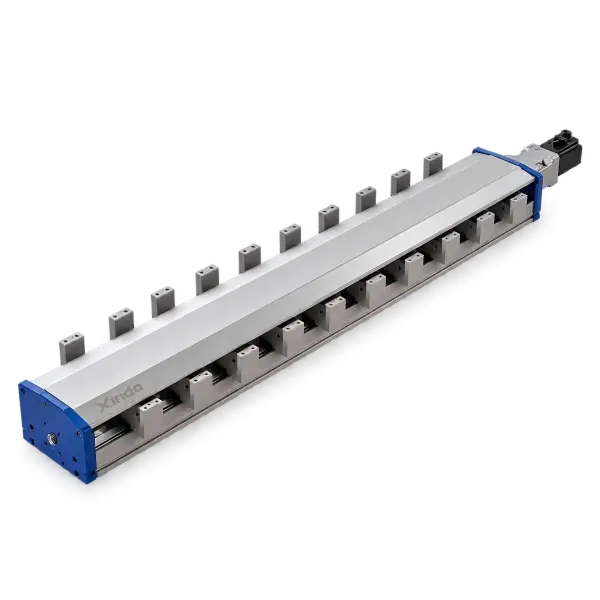
變距模組用一套機構解決這個問題:所有工位安裝在一根變距螺桿上, 螺桿轉動時各工位按預設螺距同步張開或收攏, 一次動作完成全部工位的間距轉換。

根據自動化程度,分為自動型(伺服 / 步進 / 氣動驅動)與 手動型(XD 6810D,通過手輪調節,適用於換型不頻繁的產線)。 根據工況,又有標準經濟型、加強型、防護罩型、大負載型、機器人專用型等分支。

  1. 變距螺桿--核心傳動件,螺距精度直接決定各工位的間距一致性
  2. 直線導軌--承擔各工位的負載與偏載力矩,保證運動直線度
  3. 工位滑塊——标准安装孔位,可直接锁附气缸、吸具、夹爪
  4. 驅動單元--伺服 / 步進 / 氣動馬達 / 手動手輪,按型號配置
  5. 缸體與基座--半硬質氧化處理,兼顧耐磨與尺寸穩定性
  6. 傳感器介面--原點、限位信號反饋(自動型)

各型號的具體配置(含驅動方式、是否帶傳感器)請參照下方型號一覽,或直接聯繫技術部門確認。

優勢

為什麼用變距模組

01

節拍大幅壓縮

一次動作完成全部工位間距轉換,替代逐個搬運。 工位數越多,節省的節拍越顯著。

02

一個動力源

無論 4 工位還是 12 工位,只需一套驅動單元。 電氣控制簡單,故障點少,維護成本低。

03

間距始終等距

由螺桿螺距機械保證各工位同步位移,不存在累積誤差,重複一致性優於多個獨立氣缸。

04

按工況分級選型

從標準經濟型到機器人專用型共 8 個系列,按負載、防護、精度需求選型,不為過剩性能付費。

對比項 變距模組 多個獨立氣缸 機器人逐個抓取
節拍 快(一次完成) 中 慢
控制複雜度 低(單點控制) 高(多點同步) 高(軌跡示教)
初期投入 中 較低 高
工位數擴展 易(按需定製) 難(成本線性上升) 易(但節拍變慢)
適用工位間距 需等距變換 任意間距 任意間距

客觀說明:如果你的工況是不等距變換(各工位間距變化量不同), 變距模組不適用,需採用獨立伺服模組或機器人方案。 建議選型前先確認來料盤與目標盤的間距是否等距。

原則

變距原理與傳動方式

傳動方式決定精度、節拍與成本。 選錯傳動方式,比選錯型號更致命。

傳動方式 工作原理 精度 節拍 成本 說明
變距螺桿
本站全系採用
一根螺桿上加工多段不同螺距(或雙向螺紋),轉動時各工位按螺距比例同步位移 高 快 中 結構緊湊、同步性好,是等距變換的主流方案
凸輪式 凸輪槽驅動各工位沿槽線位移,間距變化規律由槽形決定 中 最快 低 間距固定不可調,節拍最快,適合大批量固定間距場景
連桿式 多連桿機構聯動,各工位等距展開 中 快 低 結構簡單,但工位數較多時累積誤差明顯
伺服獨立控制 每個工位配獨立伺服,間距任意可調 最高 中 高 柔性最強,可任意換型,但成本與調試難度最高

本站變距模組全系採用變距螺桿傳動 直線導軌導向, 在精度、節拍、成本三者之間取得平衡,覆蓋絕大多數等距變換工況。 如需凸輪式(最快節拍)或伺服獨立控制(任意可調),可諮詢非標定制。

⚠選型前必確認:變距螺桿方案要求各工位等距同步變換。 若來料間距與目標間距不是等距關係(例如4個工位的變化量各不相同),請事先說明——這類工況需要採用獨立伺服或機器人方案,我們會據實告知,以避免選型後需重新調整。
產品

產品系列推薦

按工況劃分的 8 大系列,覆蓋從經濟型到機器人專用的全場景需求。

通用規格項說明通用規格項說明
導向方式直線導軌 表面處理半硬質氧化
傳動方式變距螺桿 工位數範圍按需定製
間距調節範圍按需定製 重複定位精度按需定製
單工位負載按需定製 最大節拍按需定制次
驅動方式伺服/步進/氣動/手動 本體材質按需定製

各系列詳細參數請查看下方型號一覽,或聯繫技術部門索取規格書。

型號列表

型號一覽

下表為產品中心在售型號。底部標註的異常項目請務必核對後台數據。

序號 產品系列 型號 導向方式 傳動方式 表面處理 用戶手冊 詳細
1機器人專用變距模組 XD 355CXD355C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
2XD-70系列XD-80 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
3XD-80系列XD-80 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
4XD-53(小間距)系列XD-53 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
5XD-140系列XD-140 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
6XD-85系列XD605C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
7標準經濟型變距模組 XD 709CXD 709C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
8大負載變距模組 XD 210XD 210 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
9XD-53系列XD605C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
10XD-210系列XD605C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
11XD-68變距模組XD605C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
12XD-95變距模組參數_大負載多工位變距滑台XD605C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
13標準經濟型變距模組 XD 809CXD 809C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
14加強型變距模組|高精度中心/左右變距|支持吊裝平裝側裝|適配多工位自動化產線XD605C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
15防護罩型變距模組XD605C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
16標準經濟型變距模組 XD 14015EBXD 809C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
17刀片氣缸專用變距模組 XD5355CXD 5355C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
18刀片氣缸專用變距模組 XD 685CXD 685C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
19刀片氣缸專用變距模組 XD 8577CXD 8577C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
20大負載變距模組 XD 9512CXD 9512C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
21手動變距模組 XD 6810DXD 6810D 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
22大間距轉小間距變距模組 XD 5355CXD 5355C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情
23標準經濟型變距模組 XD 605CXD 605C 直線導軌變距螺桿半硬質氧化 3D模型 查看詳情

註:

如何選擇

選型四步法

提供工況參數,我們可協助完成型號確認與圖紙核對。

  1. 先確認是否「等距變換」

    這是變距螺桿方案成立的前提,也是最容易在後期需要返工的一步。

    各工位間距變化量是否相同? → 只有相同才適用變距螺桿方案

    若來料間距 20mm、目標間距 10mm,每個工位都收攏 10mm —— 等距,適用。
    若各工位變化量不同 —— 不等距,需改用獨立伺服或機器人方案,請提前告知。

  2. 定工位數與間距範圍

    明確來料盤的工位數、來料間距及目標間距,並據此確定變距行程。

    單次變距行程 = 來料間距 − 目標間距

    工位數越多,螺桿越長,剛性要求也越高。建議將工位分佈與間距標註在圖紙上一併提供。這 樣我們就可以直接核算,省去反覆確認。

  3. 計算負載,根據工況選擇系列。

    單件重量 × 工位數 吸具/夾爪自重,再按工況選系列:

    • 常規負載、預算敏感 → 標準經濟型(XD 809C / XD 605C)
    • 負載較大或有偏載 → 加強型(XD605C)
    • 粉塵、切屑環境 → 防護罩型(XD605C)
    • 配套刀片氣缸使用 → 刀片氣缸專用(XD 5355C / 685C / 8577C,已預留安裝介面)
    • 重型工件 →大負載型(XD 9512C)
    • 裝在機器人末端 → 機器人專用(XD355C,輕量化設計)
    • 換型不頻繁 → 手動型(XD 6810D,手輪調節)
  4. 確認節拍與驅動方式

    整線節拍決定變距動作需在多長時間內完成,進而決定驅動單元的選型。

    同時確認:電控接口(是否與現有 PLC 匹配)、是否需要原點/限位信號回饋、 安裝空間尺寸、氣源潔淨度等。

應用程式

行業應用

變距模組適用於所有需要「多工位等距變換」的場合。 以下為您網站已涵蓋的行業方向。

半導體行業

晶片托盤轉接、引線框架上料、測試座多工位取放。對間距重複一致性要求高。

工業自動化

通用組裝線上下料、多工件同步移載、裝配工位間距轉換。

電子行業

3C 元件分選、連接器插拔測試、PCB 板多工位檢測與搬運。

醫療行業

試劑盒分選移載、醫療耗材組裝、檢測樣本多通道同步處理。

包裝行業

產品入盒碼垛、多列包裝同步裝填、貼標與打碼定位。

鋰電行業

電芯分選、模組堆疊定位、極片分切後多工位收料。

機械製造

零部件多工位加工的上下料、精密裝配、檢測線同步移載。

科研實驗

實驗裝置多通道同步位移、科研院所非標定制、樣機驗證平台。

每個行業建議補充一張實際應用圖片與簡短案例說明。 沒做過的方向不要寫--寫上去卻沒有案例,客戶一追問反而失分。

常見問題

常見問題

變距模組和變距滑台是一回事嗎?
兩者原理相同,都是實現多工位等距變換,區別在於集成度:變距滑台主要提供變距機構本體,驅動與控制則由客戶端負責;變距模組通常集成度更高,包含驅動單元與傳感器接口,交付後可直接使用。 本站將變距模組歸入「變距滑台」大類,具體區別建議提供工況後由技術部門確認。
能不能做不等距變換?
變距螺桿方案要求各工位等距同步變換無法直接實現不等距。若您的工況需要各工位變化量不同,可考慮:① 獨立伺服控制的模組方案;② 機器人逐個抓取。這兩種我們也可以配合評估,但會如實告知成本差異不建議強行使用變距螺桿方案來湊合。
換型方便嗎? 間距可以調整嗎?
變距螺桿的間距變化量由螺距決定。單個螺桿對應固定的間距變化量。若產線需要頻繁切換不同間距,建議:① 預留多套螺桿組件以供快速更換;② 在換型不頻繁的場合,選用手動型(XD 6810D);③ 在換型頻繁的場合,則考慮採用伺服獨立控制方案。具體請說明換型頻率,我們會給出建議。
可以和刀片氣缸配套使用嗎?
可以,而且這是很常見的組合:變距模組負責改變工位間距,刀片氣缸負責每個工位上的取放/推壓動作。。 我們提供刀片氣缸專用變距模組(XD 5355C、XD 685C、XD 8577C) 已預留刀片氣缸安裝接口,可直接鎖附,省去自行設計轉接板的工作量。
手動型和自動型怎麼選?
手動型(XD 6810D)通過手輪調節間距,成本低、無需電氣控制, 適合換型不頻繁,或作為設備調試/備用工位的場景。
自動型由伺服/步進/氣動驅動,可接入 PLC 實現自動換型與節拍控制,適合量產線。若產線每天換型超過 2 次,建議選用自動型。
支持非標定制嗎? 需要提供什麼?
支持。常見的客製化選項:工位數、間距變化量、負載等級、驅動方式、安裝接口、防護等級等。 請提供來料盤與目標盤的間距尺寸、工位數、單件重量、節拍要求、可用安裝空間——如 有圖紙最好,我們可以直接核算並提供方案與交期。

需要選型支援嗎?

提供工況參數,我們幫您完成型號確認與圖紙核對。

下載選型手冊(PDF) 提交工況參數 電話諮詢 13686286625
掃碼添加微信
一對一專屬服務
點擊下方按鈕,直接通過 WhatsApp 聯繫我們,我們將盡快回覆您。
開始對話
線上客服
● 當前在線
線上客服
我們將盡快回復您
您好! 歡迎諮詢~
如需快速聯繫我們,請撥打:
13686286625(微信同號)

也可以點擊下方按鈕直接打開客服對話窗口。